Artykuł sponsorowany
Łączenie stali metodą MAG w prefabrykacji elementów nośnych dla dużych inwestycji
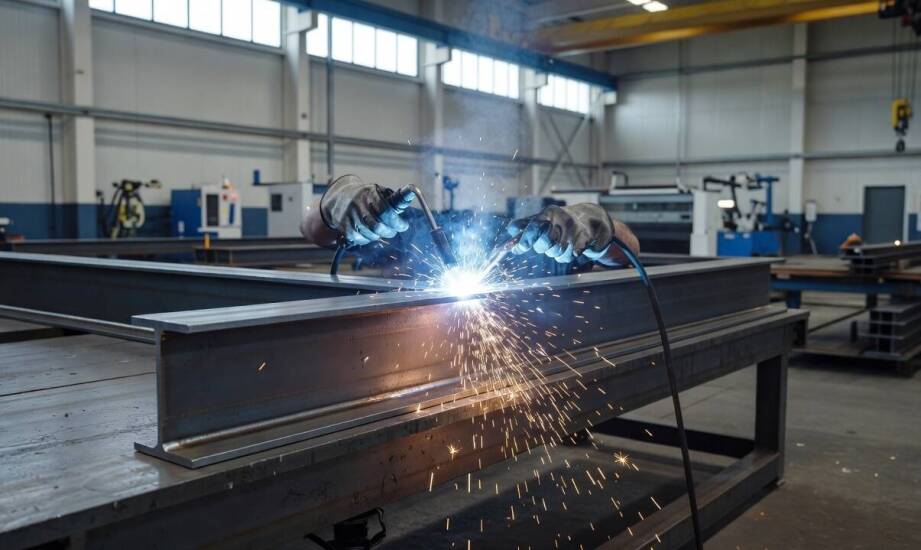
W prefabrykacji konstrukcji stalowych dla dużych inwestycji budowlanych i przemysłowych kluczowe znaczenie ma nie samo wykonanie połączenia, lecz pełna powtarzalność parametrów procesu. Przewidywalność zachowania ciężkiego elementu po ostudzeniu pozwala uniknąć problemów na etapie wznoszenia szkieletu. Metoda MAG, określana jako proces 135 według klasyfikacji EN ISO 4063, zapewnia niezbędną standaryzację dzięki ciągłemu podawaniu drutu elektrodowego w osłonie gazu aktywnego. Mechanizm ten stabilizuje jarzenie łuku elektrycznego. Przekłada się to na stałą jakość spoin w wymagającej produkcji seryjnej, gdzie każda odchyłka wpływa na czas realizacji całego obiektu.
Elementy nośne i cechy stali ułatwiające łączenie
Standardowe spawanie mag umożliwia sprawne łączenie belek głównych, słupów nośnych, rygli, płatwi oraz rozbudowanych kratownic w konstrukcjach wielkopowierzchniowych hal stalowych. Stale niestopowe i niskostopowe, ze szczególnym uwzględnieniem popularnych gatunków konstrukcyjnych S235 czy S355, wykazują wysoką spawalność. Zawdzięczają to odpowiednio dobranej zawartości węgla oraz obecności pierwiastków odtleniających. Zmniejsza to ryzyko powstawania pęknięć na gorąco w strefie wpływu ciepła. Grubości obrabianych elementów mieszczą się przeważnie w szerokim zakresie od 3 do 40 mm, co obejmuje zarówno cienkościenne poszycia, jak i masywne płyty bazowe. Dla blach o grubości powyżej 10 mm wprowadza się mechaniczne ukosowanie rowków pod kątem 40–60°, co wymusza pełną penetrację złącza aż do samej grani.
Dokładne pasowanie sąsiadujących części, zachowanie równomiernej szczeliny oraz metaliczna czystość powierzchni decydują o zachowaniu spójnego jeziorka spawalniczego. Zanieczyszczenia w postaci ognisk rdzy, pozostałości olejów po obróbce skrawaniem czy starych powłok malarskich prowadzą do wewnętrznej porowatości. Zjawisko to obniża parametry wytrzymałościowe struktury poddanej obciążeniom dynamicznym. Powierzchnię przed rozpoczęciem prac zawsze oczyszcza się za pomocą szlifierek lub metod strumieniowo-ściernych. Kluczowe parametry fizyczne obejmujące średnicę drutu rzędu 0,8–1,2 mm oraz przepływ osłony gazowej od 8 do 18 l/min pozwalają utrzymać pożądany kształt spoiny. Mieszanka argonu i dwutlenku węgla stabilizuje proces przy wykorzystaniu prądu stałego o biegunowości dodatniej.
Rola metody MAG w prefabrykacji i wpływ na montaż
Wytwarzanie nowoczesnych hal przemysłowych, wielotonowych ram nośnych oraz podzespołów technicznych wymaga wykonywania długich spoin pachwinowych i czołowych. Technika ta sprawdza się przy scalaniu belek skrzynkowych czy grubościennych elementów wsporczych pod intensywnie eksploatowane suwnice. Zintegrowanie tego etapu z cięciem laserowym blach i lakierowaniem proszkowym pozwala na kompleksową obróbkę składowych w kontrolowanych warunkach warsztatowych. Gotowe podzespoły opuszczają zakład przygotowane bezpośrednio do transportu na plac budowy. Ograniczenie odkształceń cieplnych wymusza stosowanie symetrycznej sekwencji układania ściegów oraz sztywnego mocowania elementów w specjalistycznych pozycjonerach, co redukuje skurcz poprzeczny.
Zakończenie etapu wprowadzania ciepła wiąże się z obowiązkowym przeprowadzeniem oględzin wizualnych całego lica. Następnie wykonuje się badania nieniszczące, takie jak defektoskopia ultradźwiękowa lub testy magnetyczno-proszkowe. Czasami konieczne okazuje się wyżarzanie odprężające gotowej ramy. Jego parametry termiczne dobiera się zazwyczaj na poziomie 550–675°C w zależności od konkretnego gatunku stali konstrukcyjnej oraz wytycznych z instrukcji WPS. Taka poprodukcyjna obróbka gwarantuje pełną zgodność wymiarową z tolerancjami koniecznymi przy bezproblemowym montażu. Norma EN 1090-2 narzuca tu ściśle określone wymagania dla klas wykonania EXC2 i wyższych, co nakłada na wykonawców obowiązek utrzymania stałego nadzoru.
Spółka Bereda realizuje zaawansowane projekty obejmujące kompleksowe generalne wykonawstwo inwestycji budowlanych dla sektora przemysłowego i rozwijającej się branży energetycznej. Precyzyjna obróbka metali stanowi w tych złożonych realizacjach uzupełnienie procesu cięcia laserowego oraz certyfikowanej produkcji rozdzielnic elektrycznych. Rozwiązanie to tworzy spójny i przewidywalny łańcuch dostaw, od momentu przyjęcia materiału, poprzez wszystkie etapy warsztatowe, aż po instalację docelową w obiekcie.
Wykorzystanie metody opartej na aktywnej osłonie gazowej sprawdza się w ciężkich inwestycjach stalowych, gdzie priorytetem pozostaje wydajność. Możliwość nałożenia od 3 do 8 kilogramów stopiwa w ciągu jednej godziny pracy wyraźnie przyspiesza powstawanie powtarzalnych elementów konstrukcyjnych. Świadczy to o optymalnym przygotowaniu całego zaplecza wykonawczego. Kontrola fizycznych parametrów wejściowych minimalizuje ryzyko późniejszych problemów instalacyjnych, co pozwala dotrzymać harmonogramów budowlanych nawet przy najbardziej skomplikowanych projektach.
Kategorie artykułów
Polecane artykuły

Różnice między umundurowaniem służbowym dla mężczyzn a kobiet w policji
Umundurowanie służbowe policjantów odgrywa kluczową rolę w kontekście funkcji, jakie pełnią oni w społeczeństwie. Odpowiednie ubranie wpływa na wizerunek służb mundurowych oraz postrzeganie ich przez obywateli. W przypadku policji istnieją różnice między umundurowaniem dla mężczyzn a kobiet, co wyni
Co dzieje się w skórze podczas endermologii i skąd bierze się efekt wygładzenia
Wiele osób rozważających poprawę napięcia skóry zastanawia się, czy endermologia rzeczywiście oddziałuje na głębokie struktury tkankowe, czy stanowi jedynie powierzchniowy masaż o tymczasowym działaniu. Pytania te pojawiają się szczególnie często w kontekście redukcji zaawansowanego cellulitu oraz w